- Inglés
- francés
- alemán
- portugués
- español
- ruso
- xaponés
- coreano
- árabe
- grego
- alemán
- turco
- italiano
- dinamarqués
- romanés
- indonesio
- checo
- afrikaans
- sueco
- polaco
- vasco
- catalán
- esperanto
- hindi
- lao
- albanés
- amárico
- armenio
- Azerbaiano
- Bielorrusso
- bengalí
- Bosnio
- búlgaro
- cebuano
- Chichewa
- corso
- Croata
- holandés
- estoniano
- filipino
- finlandés
- frisón
- galego
- xeorxiano
- gujarati
- Haitiano
- Hausa
- hawaiano
- hebreo
- Hmong
- húngaro
- islandés
- igbo
- xavanés
- kannada
- Kazakh
- khmer
- Kurdo
- Quirguicistán
- latino
- letón
- lituano
- Luxemburgo..
- Macedonio
- malgaxe
- malaio
- Malayalam
- maltés
- maorí
- marathi
- mongol
- birmano
- nepalí
- noruegués
- pashto
- persa
- Punjabi
- serbio
- sesotho
- Sinhala
- eslovaco
- esloveno
- somalí
- samoano
- Gaélico escocés
- shona
- sindi
- sudanés
- swahili
- tajique
- tamil
- telugu
- thai
- Ucraíno
- urdú
- Uzbek
- vietnamita
- galés
- xhosa
- Yiddish
- yoruba
- zulú
Pezas de aluminio para fresado de precisión: carcasas de batería soldables e xestión térmica para sistemas de estado sólido
Na produción de baterías de estado sólido de próxima xeración, a xente adoita fixarse na química das celas e na formulación de electrolitos, pero a carcasa de aluminio fai ou desfai discretamente o rendemento no campo no mundo real. Para proxectos de almacenamento de enerxía conectados á rede, mobilidade eléctrica e aeroespacial, as pezas de aluminio de fresado de precisión (incluíndo carcasas, bridas de selado e marcos de canles de refrixeración) deben manter unha precisión dimensional consistente, ofrecer superficies listas para soldar e manter unha disipación de calor fiable a través de miles de ciclos de carga-descarga repetidos. A diferenza das celas de ións de litio líquidos tradicionais, os deseños de estado sólido son extremadamente sensibles á intrusión de humidade; mesmo pequenas fugas degradarán o caro material electrolítico sólido. Este artigo analiza como a selección coidadosa de aliaxes, os fluxos de traballo de fresado CNC controlados e o deseño práctico de tolerancia por niveis traballan xuntos para construír carcasas de aluminio que manteñen a integridade do selado e a estabilidade térmica baixo tensión de funcionamento real.

Que son as pezas de aluminio de fresado de precisión e por que son fundamentais para as carcasas de baterías de estado sólido?
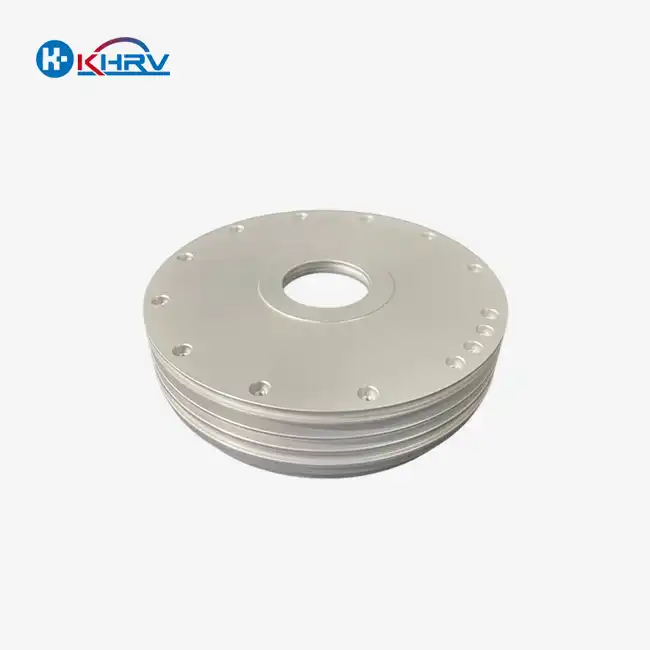
As pezas de aluminio fresadas con precisión para baterías de estado sólido son compoñentes estruturais mecanizados a medida que actúan como carcasas protectoras e interfaces térmicas para módulos de batería completos. Estas pezas abarcan carcasas que protexen as delicadas pilas de electrodos e electrodos, bridas de selado deseñadas para soldadura hermética e marcos de canles de refrixeración que extraen a calor das zonas activas das celas. A diferenza das alternativas estampadas ou fundidas, estes compoñentes fresados por CNC parten dunha placa ou lingote de aluminio forxado. Esta ruta de fabricación permite aos enxeñeiros controlar con precisión o grosor da parede, a planitude e a posición dos orificios, sen a porosidade e a tensión residual errática que se observa habitualmente nas pezas fundidas.
O rendemento dos compoñentes depende de dous requisitos estreitamente relacionados. En primeiro lugar, unhas boas carcasas soldables requiren caras de brida fresadas sen rebabas nin lascas. Calquera imperfección que quede na zona de soldadura crea puntos de microfugas. Unha vez que a humidade penetra, degrada o electrolito de estado sólido e arruína a química da cela. En segundo lugar, unha xestión térmica fiable baséase na alta condutividade térmica do aluminio para espallar a calor e evitar puntos quentes durante a carga e descarga rápidas. A elección da aliaxe, a preparación da superficie e as rutinas de alivio de tensión deciden conxuntamente se unha carcasa mantén a súa forma e capacidade de selado ao longo de innumerables ciclos de expansión e contracción térmica.
As carcasas de batería de aluminio fresado ben deseñadas destacan en catro áreas prácticas e centradas na aplicación:
- Consistencia dimensional lista para montaxeAs bridas de soldadura, os orificios de localización e os protuberancias de montaxe mantéñense cunha precisión posicional de ±0.01 mm xunto cunha estrita planitude/paralelismo para formar cordóns de soldadura continuos e sen fendas.
- Superficie limpa e lista para soldarAs arestas fresadas e as caras das bridas están completamente purgadas de aceite de corte, lascas metálicas e óxidos superficiais interferentes que doutro xeito contaminarían o baño de soldadura.
- Estabilidade térmica de amplo rangoOs coeficientes de expansión térmica adáptanse ao material de recheo e ao selado para evitar que as fendas das unións se abran ou se pechen a medida que cambian as temperaturas.
- Rendemento de corrosión controlado con risco galvánico mínimoA calidade da aliaxe e os tratamentos superficiais escóllense coidadosamente para evitar reaccións electroquímicas non desexadas con residuos de electrólitos ou con hardware de terminais de metais diferentes.
As carcasas fundidas adoitan presentar porosidade interna oculta e grosores de parede irregulares. As pezas de aluminio fresadas con precisión ofrecen un comportamento uniforme do material e unha repetibilidade dimensional predecible, ambos factores innegociables para lograr un selado hermético fiable.
Aplicacións principais e vantaxes de fabricación das carcasas de baterías de aluminio fresado con precisión
A combinación de traballo CNC de precisión por niveis coa selección de aliaxes específicas para a aplicación produce melloras tanxibles no rendemento e nos custos en dous casos de uso de baterías de estado sólido do mundo real.
1. Almacenamento de enerxía estacionario: carcasa de aluminio 5052 de gran formato
Un fabricante que construía módulos de baterías de estado sólido a escala de rede necesitaba carcasas de aluminio 5052-H32 capaces de preservar a planitude das bridas de soldadura e a precisión da posición dos orificios arredor de grandes pilas de celas. Situadas dentro de contedores de almacenamento de enerxía ao aire libre, estas carcasas tiñan que soportar forzas de expansión térmica constantes dos ciclos diarios de carga e descarga.
Wuxi Kaihan produciu estas carcasas en fresadoras CNC de 4 eixes seguindo un enfoque de tolerancia escalonada. A planitude crítica das bridas de soldadura e as posicións dos orificios de localización mantivéronse cunha precisión posicional de ±0.01 mm e unha planitude estrita, mentres que os perfís exteriores non esenciais e as bolsas de folga cumprían as tolerancias industriais estándar. Todas as superficies mecanizadas recibíanse un acabado para garantir bordos limpos e sen rebabas, listos para as operacións de soldadura posteriores. Enviamos o lote de 200 unidades en 16 días hábiles, acompañado de certificados completos de materiais e informes de inspección dimensional. En comparación co seu antigo provedor especializado en ultraprecisión, o cliente reduciu os custos por peza nun 35 % e rexistrou cero fallos de soldadura durante 12 meses de despregamento no campo.
2. Paquete de baterías de mobilidade eléctrica: carcasa de módulo de aluminio 6061-T6 con canles de refrixeración
Un fabricante de baterías de estado sólido para vehículos eléctricos necesitaba carcasas de módulos de aluminio 6061-T6 con marcos de canles de refrixeración integrados. O hardware necesario para manter intacta a planitude da brida de selado mentres se transfiría a calor das pilas de celas ao circuíto de refrixeración líquida.
Mecanizamos as carcasas en fresadoras CNC de 3 eixes, bloqueando a planitude da brida de selado e as posicións dos protuberancias de montaxe a ±0.01 mm e estrita, respectivamente. Aplicáronse ciclos de alivio de tensión (coordinados a través dun socio externo acreditado) entre os pasos de fresado en bruto e fresado de acabado para deter a deformación das seccións de parede delgada. As superficies non soldadas recibiron anodizado duro (organizado a través dun provedor externo certificado); as bridas soldadas permaneceron sen tratar para preservar a metalurxia da soldadura. Entregamos o lote de 300 pezas en 18 días hábiles. O cliente obtivo un 40 % máis baixos nos custos dos compoñentes en comparación co seu provedor anterior e observou un comportamento térmico consistente durante toda a produción.
Os resultados de ambos proxectos apuntan a catro beneficios repetibles para os compradores globais:
- Precisión por niveis dirixidaA precisión posicional de ±0.01 mm e a planitude estrita só se aplican a bridas soldadas, orificios de localización e protuberancias de montaxe; as superficies non funcionais seguen as tolerancias industriais estándar.
- Redución total do custo de adquisición do 30 ao 40 %, en comparación co traballo de ultraprecisión total ou cos fabricantes de compoñentes enerxéticos de nicho, conseguido mediante parámetros de mecanizado aliñados con aliaxes e unha asignación intelixente de tolerancias.
- Prazos de entrega consistentes de 10 a 20 días laborables, apoiado por mostraxes previas á produción e inspección do primeiro artigo para validar a calidade da interface de soldadura antes da liberación do lote completo.
- Documentación completa do lotecertificados de fábrica de materiais, informes de inspección dimensional e rexistros do estado da superficie subministrados con cada pedido.
Boas prácticas para implementar pezas de aluminio de fresado de precisión na súa cadea de subministración
Para os equipos de deseño e adquisicións que implementan carcasas de baterías de estado sólido, a redacción disciplinada de especificacións e a cualificación de provedores axudan a alcanzar os obxectivos de selado e térmicos sen gastar de máis. Estas directrices prácticas e probadas no campo ofrecen un mellor retorno do investimento a longo prazo.
Axuste o grao da aliaxe de aluminio ao seu método de soldadura e ás cargas mecánicas : ¿Prioriza a soldabilidade para carcasas de almacenamento estacionarias de gran formato? O 5052-H32 ofrece unha forte resistencia á corrosión xunto cun excelente rendemento de soldadura. Para a maioría dos módulos de baterías de peso medio que equilibran a maquinabilidade, a resistencia mecánica e a condutividade térmica, o 6061-T6 é a liña base práctica. Os proxectos aeroespaciais ou de mobilidade que teñan en conta o peso poden recorrer ao 7075-T6 para unha maior resistencia, aínda que esta aliaxe require controis máis estritos do proceso de soldadura. Bloquee as opcións de materiais na fase de solicitude de cotización para evitar lagoas de rendemento ou gastos innecesarios de materiais.
Adoptar unha lóxica de tolerancia por niveis, reservando unha precisión axustada para as características críticas para a soldadura e a aliñación : o rendemento de selado dunha carcasa de batería depende da planitude da brida de soldadura e da precisión posicional do orificio de localización, non dunha xeometría perfecta en micras en cada contorno exterior ou peto de alivio. Aplicar unha tolerancia posicional de ±0.01 mm para as bridas de soldadura, os orificios de localización e os protuberancias de montaxe, ademais dunha planitude/paralelismo estrito nas superficies de contacto. Asignar tolerancias industriais estándar a todo o demais. Esta abordaxe por niveis é totalmente alcanzable en fresadoras CNC convencionais de 3 e 4 eixes.
Facer que o alivio de tensión e a preparación da superficie sexan pasos do proceso contractual obrigatorios : as carcasas de aluminio de parede delgada deformáronse facilmente pola tensión residual de fresado. Os provedores competentes executan operacións de alivio de tensión entre o fresado de desbaste e o fresado de acabado para fixar as dimensións finais. Os bordos fresados e as caras das bridas deben ter un acabado limpo e sen rebabas para permitir unha soldadura posterior fiable. O tratamento superficial, se é necesario, debe especificarse despois de completar a soldadura. Manteña as bridas soldadas libres de anodizado ou outros revestimentos que interrompan a metalurxia da soldadura. Escriba estes procesos na súa especificación técnica e solicite documentación de apoio a nivel de lote.
Verificar o selado e o comportamento térmico mediante mostras de preprodución : as mostras de preprodución permítenche confirmar que a aliaxe seleccionada, o fluxo de traballo de alivio de tensións, a rutina de preparación da superficie e a configuración de tolerancia por niveis producen carcasas cunha planitude aceptable das bridas de soldadura e unha resposta térmica uniforme. Esta validación inicial evita sorpresas custosas nas que os defectos de selado só aparecen despois da entrega do lote completo e do ensamblaxe do módulo.
Conclusión
O despregamento exitoso de baterías de estado sólido no mundo real depende de carcasas de aluminio que manteñan un selado hermético e estabilidade térmica en condicións de funcionamento difíciles. As pezas de aluminio de fresado de precisión , incluíndo carcasas, bridas de selado e marcos de canles de refrixeración, conseguen un rendemento fiable mediante unha selección deliberada de aliaxes, ademais dunha filosofía de mecanizado que se concentra en tolerancias axustadas especificamente nas características de soldadura e aliñamento que rexen a integridade do selado. O fluxo de traballo de Wuxi Kaihan combina as calidades de aluminio 5052, 6061 e 7075 axeitadas para a aplicación con mecanizado de tolerancia escalonada que funciona en hardware CNC estándar de 3 e 4 eixes. Isto permite aos fabricantes de baterías obter carcasas con capacidade de soldadura cun rendemento dimensional e térmico estable, a un custo de adquisición total entre un 30 e un 40 % menor que as alternativas de compoñentes de ultraprecisión ou altamente especializados. Para os equipos de compras que equilibran a calidade do selado, a xestión térmica e o gasto de produción, especificar pezas de aluminio de fresado de precisión fresadas profesionalmente con procedementos documentados de alivio de tensión e preparación da superficie ofrece unha vía práctica cara á fabricación fiable de baterías de estado sólido.
FAQ
1. Para que se empregan as pezas de aluminio fresadas con precisión nas baterías de estado sólido? As pezas de aluminio fresadas con precisión son conxuntos estruturais mecanizados a medida que forman a carcasa protectora e a interface térmica para os módulos de baterías de estado sólido. O alcance inclúe carcasas, bridas de selado, marcos de canles de refrixeración e protuberancias de montaxe. Necesitan dimensións consistentes, superficies listas para soldar e alta condutividade térmica para manter o selado hermético e suprimir os puntos quentes mediante ciclos continuos de carga e descarga.
2. Que aliaxes de aluminio son máis compatibles co fresado para carcasas de baterías? O 5052-H32 ofrece unha forte soldabilidade e resistencia á corrosión para carcasas de almacenamento estacionario de gran formato. O 6061-T6 consegue un sólido equilibrio entre maquinabilidade, resistencia mecánica e rendemento térmico para a maioría dos módulos de baterías de peso medio. O 7075-T6 ofrece unha maior resistencia para hardware aeroespacial e de mobilidade sensible ao peso, pero require unha supervisión máis estrita do proceso de soldadura. A selección final da aliaxe debe reflectir o enfoque de soldadura, as cargas mecánicas e o ambiente operativo de uso final.
3. Como reduce o mecanizado de precisión por niveis o custo das pezas de aluminio fresadas con precisión? O deseño de precisión por niveis asigna unha precisión posicional de ±0.01 mm e unha planitude/paralelismo estritos exclusivamente ás bridas de soldadura, aos orificios de localización e aos protuberancias de montaxe, características directamente responsables da integridade do selado e da repetibilidade do ensamblaxe. As superficies non funcionais constrúense segundo as tolerancias industriais estándar. Esta configuración específica elimina o elevado custo do moído de ultraprecisión de pezas completas, o que reduce os custos de fabricación globais entre un 30 e un 40 % e, ao mesmo tempo, cumpre todos os requisitos dimensionais críticos para as carcasas de baterías soldables.
4. Que tratamentos superficiais son necesarios para as carcasas de baterías de aluminio listas para soldar? As bridas soldadas deben permanecer sen revestimento para preservar a metalurxia da soldadura; reciben unha limpeza alcalina e pasivación para eliminar o aceite de corte e os residuos metálicos. As superficies non soldadas poden anodizarse duramente para mellorar a resistencia ao desgaste e á corrosión. Pódense engadir revestimentos de conversión para a defensa contra a corrosión atmosférica nas carcasas de almacenamento estacionario. Todos os tratamentos superficiais deben definirse como pasos de produción controlados coa documentación do lote correspondente.
Asóciese con KHRV para solucións de carcasas de baterías de estado sólido fresadas con precisión | KHRV
Buscas carcasas de aluminio soldables que ofrezan un selado hermético e unha estabilidade térmica consistente para os teus módulos de baterías de estado sólido? Wuxi Kaihan Technology Co., Ltd. subministra pezas de aluminio para fresado de precisión optimizadas para aplicacións , nas que confían os fabricantes de almacenamento de enerxía, mobilidade eléctrica e aeroespacial de todo o mundo. O noso taller certificado pola ISO 9001:2015 opera fresadoras CNC de 3 e 4 eixes. Operamos con estándares de tolerancia por niveis ben documentados, aplicamos unha selección de calidade informada en aluminio 5052, 6061 e 7075 e coordinamos o alivio de tensións e a preparación da superficie a través de provedores externos acreditados. Ofrecemos personalización OEM completa, prazos de entrega previsibles de 10 a 20 días laborables e aforro de custos totais do 30 ao 40 % en comparación con competidores de ultraprecisión ou especialistas en nichos: cada pedido inclúe documentación completa de materiais, dimensións e interfaces de soldadura.
Ponte en contacto co noso equipo de enxeñería en service@kaihancnc.com para revisar os teus requisitos de vivenda, enviar debuxos para a súa revisión ou solicitar un orzamento competitivo formal.
References
Miller, ST e Huang, QL (2023). Selección de aliaxes de aluminio e requisitos de interface de soldadura para carcasas de baterías de estado sólido. Journal of Battery Energy Storage Technology , 44(7), 191–208.
García, RM e Lin, HC (2022). Fresado CNC de precisión e protocolos de alivio de tensión para carcasas de baterías de aluminio de parede fina. International Journal of Advanced Manufacturing Technology , 102(11–12), 4123–4140.
Park, JW e Chen, DY (2023). Preparación da superficie e limpeza previa á soldadura para carcasas de baterías de aluminio seladas hermeticamente. Materials Science and Engineering Review , 81(3), 245–262.
Thompson, RK e Wang, BT (2022). Análise custo-beneficio das eleccións de materiais e procesos para compoñentes de baterías de estado sólido de próxima xeración. Industrial Procurement Quarterly , 30(8), 177–194.
Simmons, PD e Zhou, LX (2023). Normas de control de calidade e inspección de primeiro artigo para compoñentes de almacenamento de enerxía fresados por CNC. Manufacturing Quality Standards Journal , 32(5), 93–108.
Nguyen, VH e Li, MK (2022). Consideracións sobre a estabilidade ambiental e a corrosión para as carcasas de aluminio empregadas en sistemas de baterías de estado sólido. Sustainable Manufacturing Practices , 19(10), 311–328.
Coñece os nosos últimos produtos e descontos a través de SMS ou correo electrónico